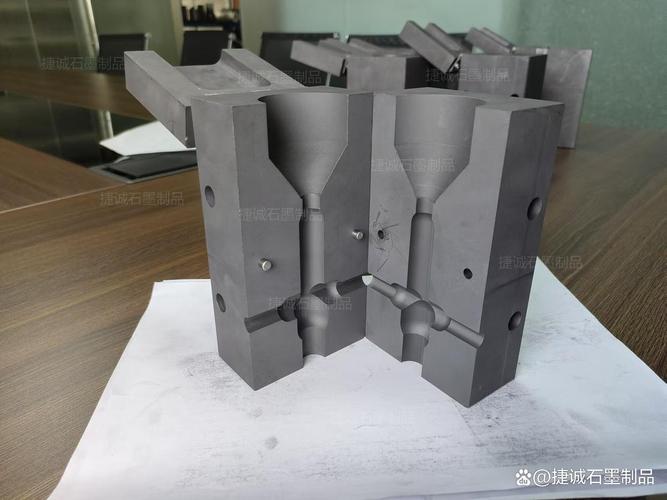
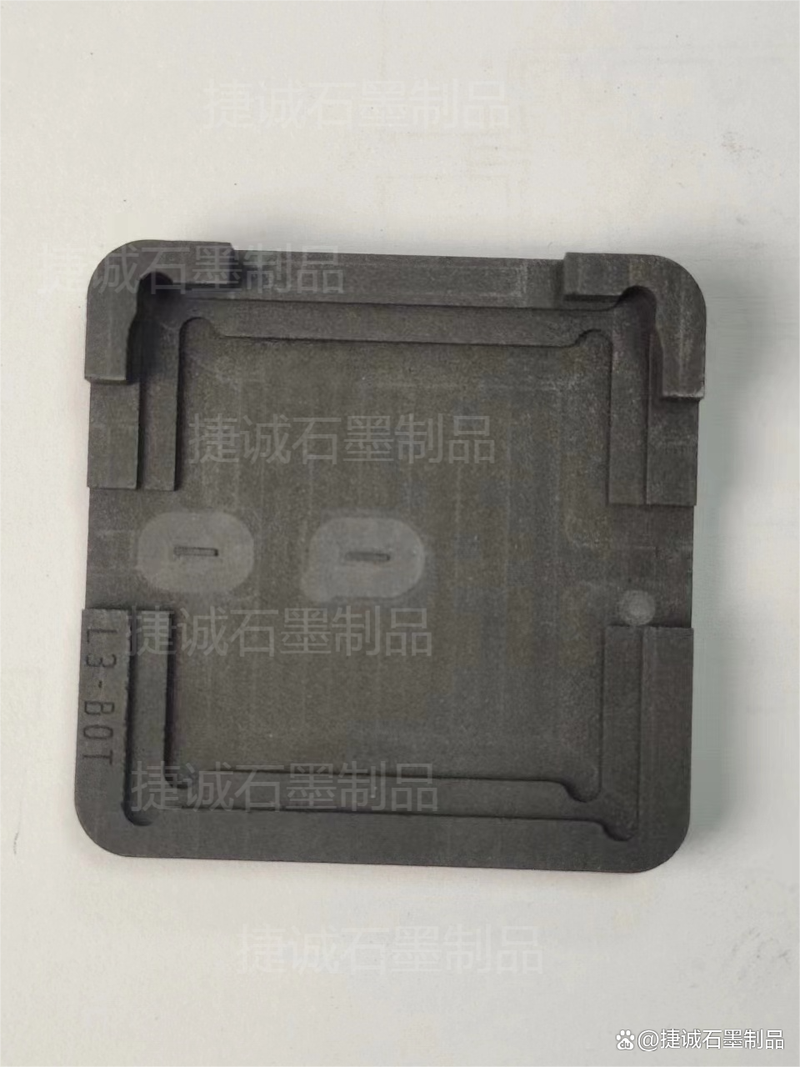
青岛VC石墨模具生产厂家 VC烧结石墨模具的工作温度控制解析

在半导体、光伏及粉末冶金等高端制造领域,VC(Vapor Chamber,均热板)烧结工艺对石墨模具的耐温性能与温度控制精度提出了极高要求。作为国内重要的石墨模具生产基地,青岛地区的VC石墨模具生产厂家在长期实践中积累了丰富的温度控制经验。本文将围绕VC烧结石墨模具的工作温度控制展开分析,为相关从业人员提供参考。
一、VC烧结石墨模具的工艺背景
VC均热板通常采用铜粉或铜网作为毛细结构,通过高温烧结使粉末颗粒之间形成冶金结合。在这一过程中,石墨模具负责承载和定型,其工作温度直接影响烧结质量、模具寿命及产品性能。青岛VC石墨模具生产厂家指出,烧结温度通常控制在800℃~1050℃之间,具体数值取决于铜粉粒径、压制密度及气氛条件。
二、工作温度控制的核心范围
根据青岛多家VC石墨模具生产厂家的工艺规范,VC烧结石墨模具的工作温度控制可分为三个关键区间:
- 预热阶段(200℃~500℃):缓慢升温,去除粘结剂和水分,避免模具因热应力开裂。
- 烧结阶段(800℃~1050℃):保温时间通常为30~120分钟,温度波动需控制在±5℃以内,以确保铜粉充分烧结且石墨模具不发生过度氧化。
- 冷却阶段(1050℃~室温):采用分段降温,防止急冷导致模具变形或产品开裂。
三、影响温度控制的关键因素
青岛VC石墨模具生产厂家强调,实际生产中需综合考虑以下因素:
- 石墨材料等级:高纯细颗粒石墨(如等静压石墨)耐温性更好,可用至1050℃以上;普通模压石墨建议不超过950℃。
- 炉内气氛:真空或惰性气体(氩气、氮气)保护下,石墨模具抗氧化能力增强,可适当提高温度;若在空气中烧结,需严格限制在800℃以下。
- 模具结构:厚壁模具升降温速率应更慢,通常不超过5℃/min;薄壁模具可适当加快。
- 装载量:装炉量越大,温度均匀性越难保证,需延长保温时间或调整加热功率。
四、青岛厂家的典型温控方案
以青岛某知名VC石墨模具生产厂家为例,其推荐的VC烧结温控曲线为:室温→300℃(升温速率3℃/min)→保温30min→800℃(升温速率5℃/min)→保温60min→1050℃(升温速率4℃/min)→保温45min→随炉冷却至200℃以下出炉。该方案在保证烧结强度的使石墨模具寿命提升约20%。
五、常见问题与解决建议
- 温度过高:导致石墨模具表面氧化、掉粉,甚至与铜发生粘连。建议最高温度不超过1050℃,并使用涂层保护。
- 温度过低:铜粉烧结不充分,VC均热板导热性能下降。应通过试验确定最低有效烧结温度。
- 温度不均:炉内温差过大造成产品批次差异。可优化炉膛结构、增加均温风扇或采用多区控温。
六、
VC烧结石墨模具的工作温度控制是一项系统工程,需要根据模具材质、炉况和产品要求进行精细调整。青岛VC石墨模具生产厂家凭借成熟的温控工艺和丰富的行业经验,能够为客户提供定制化的高温烧结解决方案。随着VC均热板向更薄、更大面积发展,对石墨模具的温度控制精度要求将进一步提高,智能化温控系统将成为行业趋势。
如若转载,请注明出处:http://www.ncxinye.com/product/35.html
更新时间:2026-11-01 00:45:59